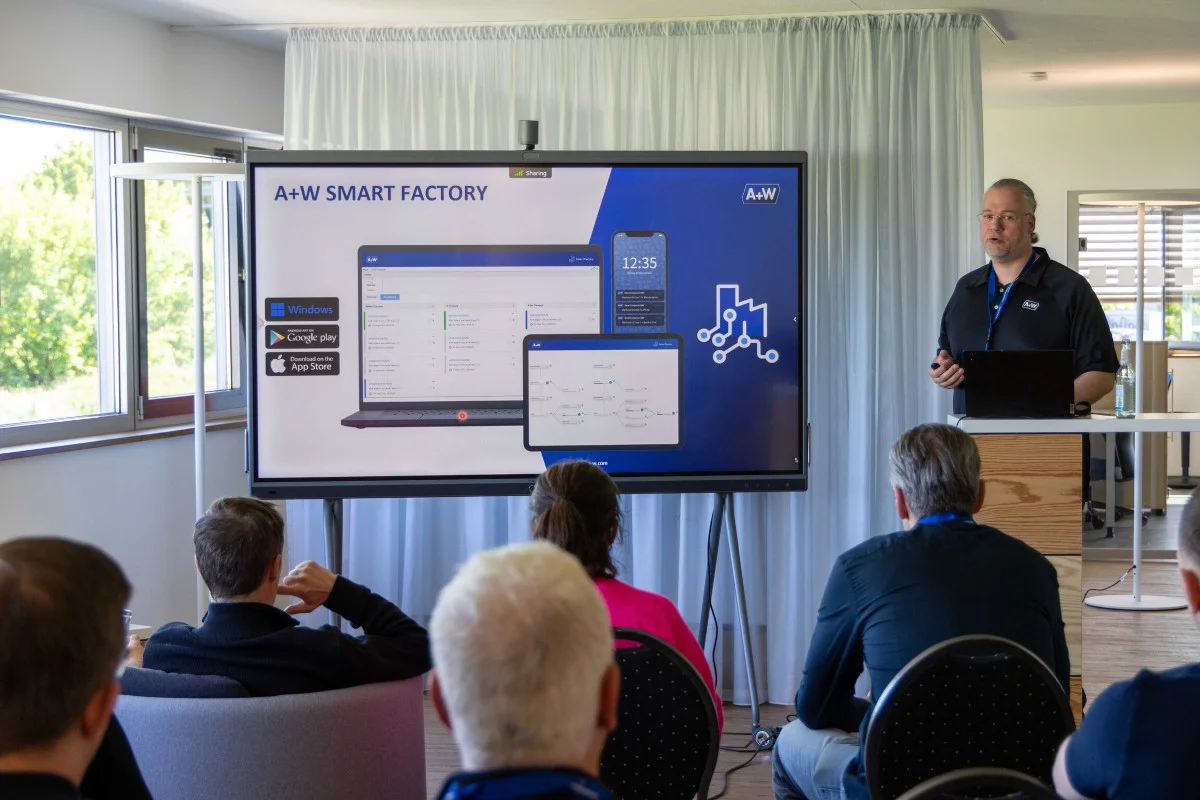
A+W présente un logiciel qui déclenche la production de vitrages isolants selon la capacité disponible en aval, plutôt que de lancer systématiquement les découpes en début de journée. Le système prend en compte les chariots, les lignes, les profils en stock et la main-d’œuvre.
À retenir
- A+W a présenté le 11 septembre 2026 un logiciel fondé sur la technologie PULL pour la fabrication de vitrages isolants.
- La production est déclenchée selon la capacité disponible dans les étapes aval : assemblage, scellement, durcissement et expédition.
- Le système suit notamment en temps réel les chariots libres, l’état des lignes, le stock de profils et la disponibilité de la main-d’œuvre.
A+W veut faire dépendre la découpe de la capacité réelle de l’atelier
A+W propose de modifier le point de départ de la planification des vitrages isolants. Dans un fonctionnement traditionnel, l’entreprise lance les découpes prévues au début de la journée, puis laisse les volumes progresser dans l’atelier jusqu’à l’assemblage, au scellement et à l’expédition. Cette organisation peut conduire à accumuler des unités en attente lorsque les opérations situées plus loin dans le flux ne disposent pas de la capacité nécessaire.
La technologie PULL présentée par A+W inverse cette logique. Le logiciel observe d’abord les conditions de production dans les étapes postérieures au découpage. Il utilise ensuite ces informations pour déterminer quelles unités doivent être produites et à quel moment. Le verre n’est donc plus engagé uniquement parce qu’il figure dans une séquence de fabrication préétablie : la décision tient compte de la possibilité effective de poursuivre le traitement.
Selon la revue espagnole Vidrio Perfil, en espagnol, l’objectif est de relier plus directement la demande, les ressources disponibles et les priorités de l’usine. Le principe concerne en particulier la fabrication de vitrage isolant pour le bâtiment, où la diversité des compositions et des dimensions peut compliquer l’ordonnancement des opérations.
Le logiciel utilise les contraintes des opérations aval pour établir les priorités
Le système prend en considération plusieurs éléments qui influencent directement la fluidité de l’atelier. Les chariots disponibles renseignent sur la possibilité de déplacer ou de stocker les unités. L’état des lignes indique si les équipements nécessaires sont disponibles. Le niveau d’inventaire des profils permet de vérifier qu’un vitrage peut réellement être assemblé avec les composants prévus. La disponibilité de la main-d’œuvre complète cette vision des ressources.
Ces données doivent rendre visibles les priorités pour les opérateurs, les responsables de production et la direction. A+W ne présente donc pas seulement un outil destiné à modifier l’ordre des découpes. Le logiciel sert à coordonner les décisions entre plusieurs phases qui, dans une planification séquentielle, peuvent être traitées séparément. Le scellement, le durcissement et la préparation de l’expédition interviennent ainsi dans le choix des vitrages à lancer en amont.
La démarche s’inscrit dans le mouvement de numérisation des ateliers de transformation. Les relations entre logiciels de gestion, systèmes de suivi de production et machines sont déjà au cœur des réflexions sur les usines intelligentes du verre. Elle se distingue toutefois par le rôle donné à la capacité aval : le flux doit être alimenté par ce que l’usine est réellement en mesure d’assembler et de livrer, et non seulement par ce que le programme de coupe avait prévu.
La technologie PULL a été discutée avec les entreprises à GLASSTECH MEXICO
A+W a présenté cette approche à GLASSTECH MEXICO, où l’entreprise a échangé avec des professionnels sur les conditions d’une mise en œuvre dans les usines de vitrage isolant. La question n’est pas limitée à l’installation d’un logiciel : elle implique de modifier l’attribution des travaux, la définition des priorités et la manière d’évaluer l’avancement de la production.
La proposition intervient dans un environnement marqué par des délais plus courts, des commandes davantage personnalisées et une pression sur les marges, selon la présentation reprise par Vidrio Perfil. Dans ce contexte, produire trop tôt peut immobiliser de la matière et de la capacité de stockage, tandis que produire trop tard peut retarder l’assemblage ou l’expédition. Le modèle PULL cherche à traiter ces deux risques en faisant remonter l’état réel des postes aval dans la décision de lancement.
Cette logique rejoint les évolutions des équipements de transformation qui cherchent à adapter leur configuration aux volumes et aux séries. Elle peut notamment être comparée aux approches modulaires proposées pour les lignes de découpe destinées aux transformateurs de volume intermédiaire, comme la ligne LiSEC Litros. Dans les deux cas, l’enjeu est de rapprocher l’outil industriel des contraintes réelles de production, même si A+W se concentre ici sur la coordination des flux et des priorités.
Pour les transformateurs français, l’intérêt dépendra des données disponibles dans l’usine
Pour un transformateur français, un système de ce type pourrait aider à mieux synchroniser la coupe, l’assemblage et l’expédition lorsque les commandes comportent de nombreuses variantes. Son intérêt dépendrait toutefois de la capacité de l’entreprise à disposer d’informations fiables sur les chariots, les lignes, les profils, les commandes et les effectifs. Le logiciel ne supprime pas une contrainte de capacité : il l’intègre plus tôt dans la décision de production.
La page source ne fournit ni mesure de gain de productivité, ni réduction chiffrée des stocks, ni retour d’expérience d’un site équipé. Il est donc trop tôt pour conclure à un effet sur les délais ou les prix des vitrages isolants en France. Le sujet reste à suivre, notamment lorsque A+W publiera des résultats d’application ou précisera les interfaces nécessaires avec les systèmes de gestion et les machines déjà présents dans les ateliers.